


Võimalikud isolatsioonidefektid liitiumakuelementide tootmise igas protsessis, nende põhjused ja lahendused.
Liitiumakuelementide tootmisprotsessi ajal on isolatsioonidefektid ja võõrkeha saastumine aku ohutust ja järjepidevust mõjutavad võtmeprobleemid. Järgnev on süstemaatiline analüüs võimalike riskide kohta igas protsessis protsessi vaatenurgast koos sihipäraste lahendustega:
Elektroodide ettevalmistamise protsess
1. Metalliosakeste saastumine
Tüübid:Metalli praht nagu Fe, Cu, AL jne.
Põhjused:
* Toorained (näiteks NCM -pulber), ei käi magnetilisel filtreerimisel.
* Metalliosakeste genereerimisel segamisseadmete (näiteks planeedisegistide) hõõrumine.
* Metalli prahi tutvustamine tööriistadest käsitsi toimingute ajal.
Lahendused:
* Kasutage mitmeastmelist magnetilist filtreerimissüsteemi (näiteks haruldaste muldmetallide magnetvardad), mille filtreerimise täpsus on kuni 5 μm.
* Asendage läga kontaktseadme komponendid keraamilise või polüeter-eetri ketooniga (PEEK) materjalidega.
* Looge ranged tööriistahaldusprotokollid, keelates metalli tööriistad tootmisliinile sisenemise.
2. orgaaniliste lisandite jäägid
Tüübid:Kinnas kiud, hermeetikuosakesed
Põhjused:
* Operaatorid, kes ei kanna antistaatilisi puhastatud ülikondi.
* Seadmete tihendusrõngaste vananemine ja irdumine.
Lahendused:
* Rakendage A -klassi puhast juhtimist (ISO 7), mis on varustatud õhuhoovidega.
* Kontrollige regulaarselt seadmete tihendeid ja kasutage korrosioonikindluse suurendamiseks fluororubberimaterjale.
Elektroodide katmise protsess

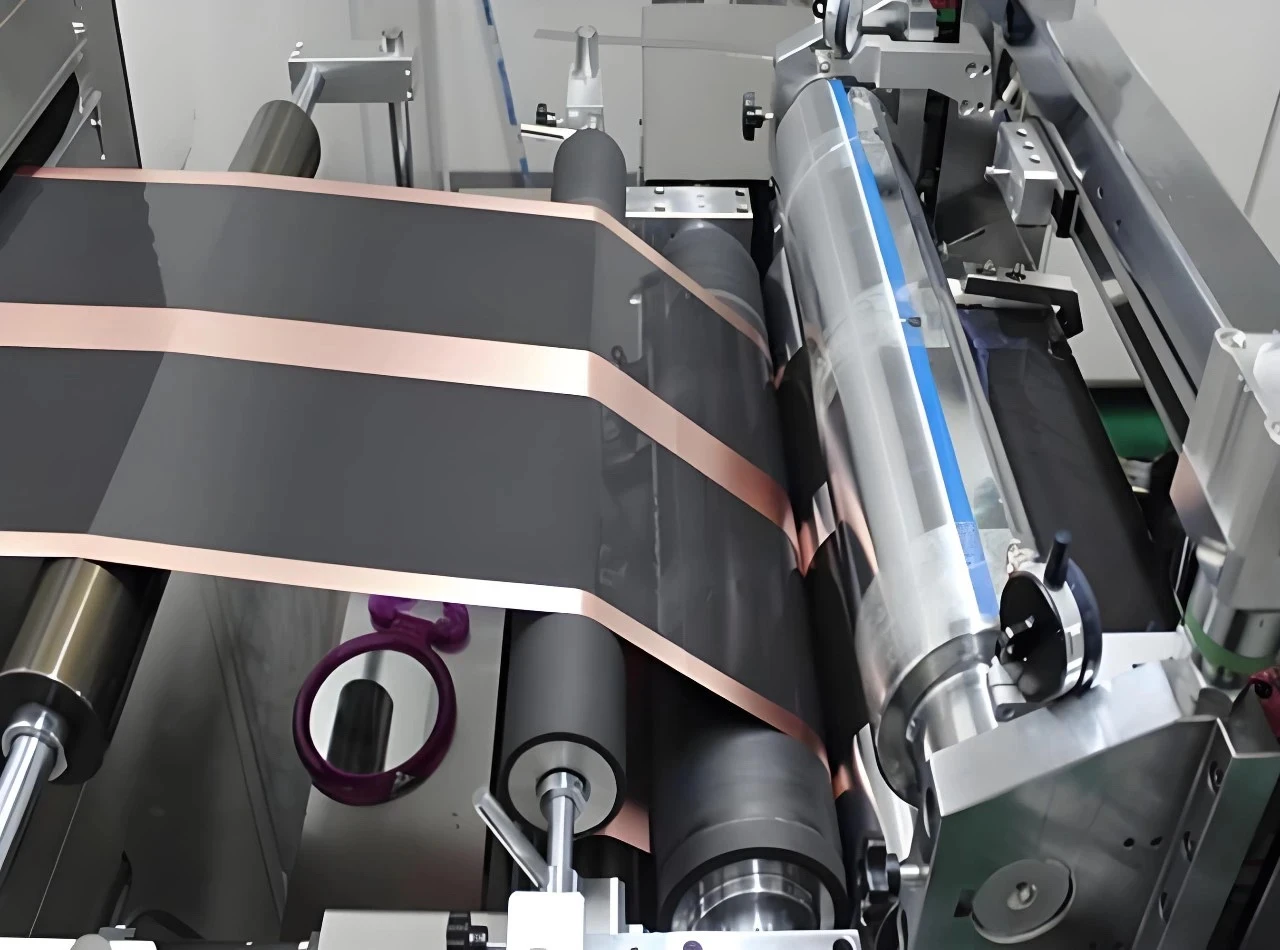
1. Katte ebaühtlane paksus
Tüübid:Paksud servad, keskel õõnsad laigud
Põhjused:
* Katke pea teraga tühimäärus> ± 5 μm.
* Läga viskoossuse kõikumine> 10% (nt tahke sisalduse hilinenud tuvastamise tõttu).
Lahendused:
Tera reaalajas suletud ahela reguleerimiseks tutvustage laserpaksuse gabariidid (täpsus: ± 1 μm).
Lägade kohaletoimetamise rõhu stabiliseerimiseks kasutage kaksikkruviga söötmissüsteemi.
2. võõrkeha saastumine
Tüübid:Tolm, seadmed määrdeained
Põhjused:
* Ummistunud ahjufiltritest põhjustatud tolmu sadestumine.
* Õli määrimine katte pealaagritest.
Lahendused:
* Puhastage ahjufiltrid iga 4 tunni järel ja paigaldage varajase hoiatuse jaoks erineva rõhuandurid.
* Asendage liikuvate osade määrdeained toidukvaliteediga rasvaga.
Elektroodide kuivatamise protsess
1. lahusti jäägid
Tüübid:Orgaanilised lahustid nagu NMP, DME jne.
Põhjused:
* Ebapiisav kuivatamise temperatuur (nt<120°C).
* Kuuma õhu ringlussüsteemi kujundusvead (õhukiirus<2 m/s).
Lahendused:
* Rakendage veebipõhiseks tuvastamiseks infrapunaspektroskoopia, kontrollides jääkide taset<0.1%.
* Optimeerige ahju õhukanali disain, et tagada temperatuuri ühtlus ± 2 kraadi jooksul.
2. elektroodi oksüdatsioon
Tüübid:Alumiiniumfooliumi pinna oksiidi kihi paksenemine.
Põhjused:
* Kuivatamiskeskkond kastepunkt> -40 kraad.
* Elektroodi kokkupuute aeg> 10 minutit.
Lahendused:
* Tutvustage lämmastikuga kaitstud kuivatamissüsteemi, mille hapnikusisaldus on <5 ppm.
* Käsitsi sekkumise minimeerimiseks kasutage pidevat kuivamisliini.
Elektroodide lõikeprotsess
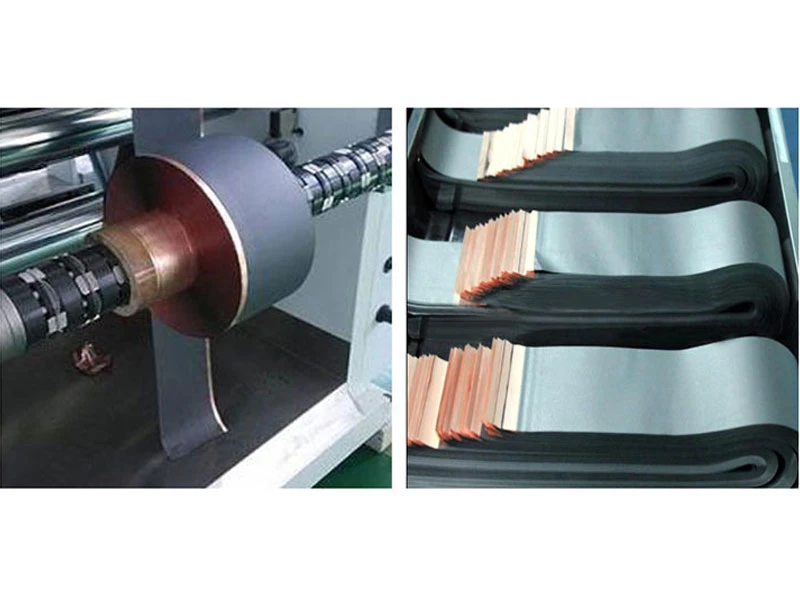
1. Liigsed burrid
Tüübid:Metallist burrs (vaskfoolium/alumiiniumfoolium)
Põhjused:
* Tööriista kulumine (tera serva raadius> 2 μm).
* Termiline pinge, mis on tekkinud kiiruse korral> 150m/min.
Lahendused:
* Kasutage teemantkattega labasid, suurendades eluea 5 korda.
* Kandke laserlõikumistehnoloogia (impulsi laius <10NS), saavutades Burrs vähem või võrdselt 2 μm.
2. tolmu saastumine
Tüübid:Aktiivsed materjaliosakesed
Põhjused:
* Pärast tükeldamist pärast lõikumist ei tolmu kohe.
* Halb adhesioon elektroodi pindadel (nt ebapiisav sideaine suhe).
Lahendused:
* Paigaldage õhukiirusega negatiivne rõhutolmu kogumissüsteem> 10 m/s.
* Optimeerige kalendrite protsess, et suurendada elektroodide tihedust üle 2,2 g/cm³.
Mähise/virnastamise protsess
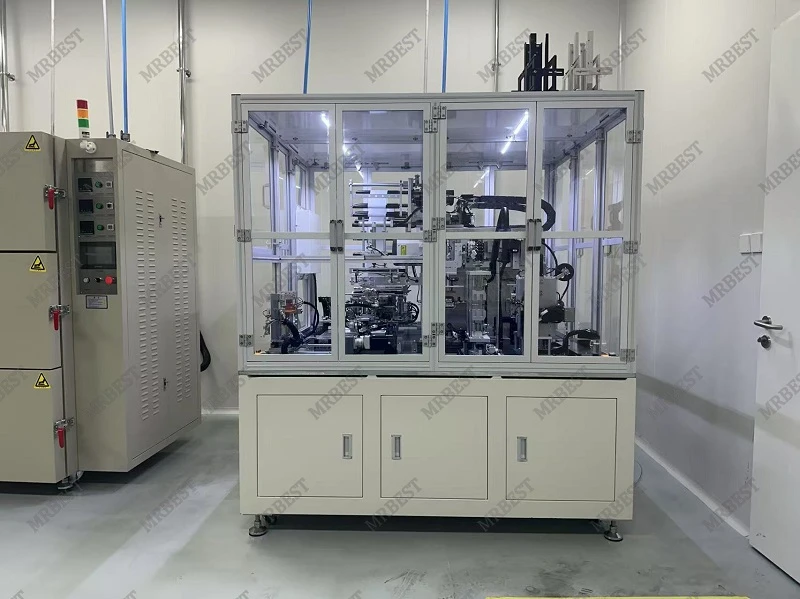
1. separaatori kortsud
Tüübid:Põiksuunalised/pikisuunalised kortsud
Põhjused:
* Ebastabiilne lõõgastumise pinge kõikumine> 5%.
* Möödavõlli kontsentrilisuse kõrvalekalle> 5 μm.
Lahendused:
* Rakendage suletud ahela juhtimist, kasutades magnetilisi pulbripidureid ja pingeandureid.
* Kaldustage mähisevõlli regulaarselt, et hoida allakäik alla 3 μm.
2. võõrkeha kinnistamine
Tüübid:Kiud, keevitusriba
Põhjused:
* Keskkonnas ujuv praht (nt kootud kanga fragmendid).
* TAB -keevituse ajal genereeritud metalli pritsmed.
Lahendused:
* Kontrollige töökoja õhuniiskust 30% -40% RH, et vähendada staatilist adhesiooni.
* Paigaldage keevitusjaamadesse laserkeevituse kaitseekraanid, saavutades pritsimismäära> 99%.
Elektrolüütide sissepritseprotsess
1. Elektrolüütide saastumine
Tüübid:Niiskus, metalliioonid
Põhjused:
* Elektrolüütide salvestuskeskkond Dew Point> -40 kraad.
* Sisseproovijuhe mittetäielik puhastamine.
Lahendused:
* Kasutage niiskusesisalduse säilitamiseks liitiumimolekulaarset sõela kuivatamise tehnoloogiat <5 ppm.
* Ringstage DME lahusti läbi süstetorustiku kolm korda enne süstimist.
2. süstimismahu kõrvalekalle
Tüübid:Ületäitumine või alatäitmine
Põhjused:
* Mõõtepumba täpsus <0. 1% Fs.
* Elektrolüütide viskoossuse kõikumine temperatuuri variatsiooniga> 5%.
Lahendused:
* Varustage massivoolumõõturitega (täpsus: ± 0. 05%).
* Elektrolüütide säilituspaagi jaoks paigaldage pidev temperatuurisüsteem (25 ± 1 kraad).
Moodustumis-/vananemisprotsess
1. gaasijäägid
Tüübid:Co₂, H₂
Põhjused:
* Gaasi genereerimine SEI kile lagunemisest moodustumise ajal.
* Mittetäielik degaseerimine (nt vaakumitase> 10⁻³ PA).
Lahendused:
* Rakendage astmeline moodustamise protokoll (nt, {{0}}}. 1C → 0. 3C → 0,5C).
* Paigaldage vananemisruumidesse katalüütilised põlemisseadmed, saavutades ravi efektiivsuse> 99%.
2. pinge kõrvalekalded
Tüübid:Pinge langus enesevastutuse tõttu
Põhjused:
* Sisemised mikroühised (nt separaatori tungivad metalliosakesed).
Lahendused:
* Tutvustage AI-põhised enesetugevuse ennustamismudelid täpsusega kuni ± 0. 5% kuus.
* Tehke röntgenikiirguse ülevaatus pärast vananemist, saavutades võõrkehade tuvastamise määra> 95%.
Tööstuse tipptasemel tehnoloogiline läbimurre
Aatomitaseme puhastusprotsess
Plasmapuhastustehnoloogiat (nt O₂ plasma) kasutatakse nanotaseme saasteainete eemaldamiseks elektroodide pinnalt.
Intelligentne tuvastussüsteem
Masina nägemise integreerimine (eraldusvõime: 1μM) ja AI algoritmid võimaldavad reaalajas defektide klassifitseerimist.
Isepaistev materjalisüsteem
Ferrotseeni derivaatide lisamine SEI -filmis võimaldab SEI -filmi purunemisel automaatset defektide parandamist.
Kokkuvõte
Liitiumakulude isolatsioonidefektide ja võõrkehade kontrollimine peab kinni pidama "ennetamise põhimõttest, avastamine teiseks". Materiaalse optimeerimise (nt tahkis-elektrolüüdid), protsessiuuendused (nt laserlõikutamine) ja intelligentse juhtimise (nt digitaalsed kaksikud) abil saab võõrkeha saastumise riski vähendada alla 0. 1 ppm. AI-põhise kvaliteedikontrolli ja in situ iseloomustustehnoloogiate laialdase kasutamisega tulevikus liigub akuelementide tootmine eesmärgi poole "nulldefektide".


